
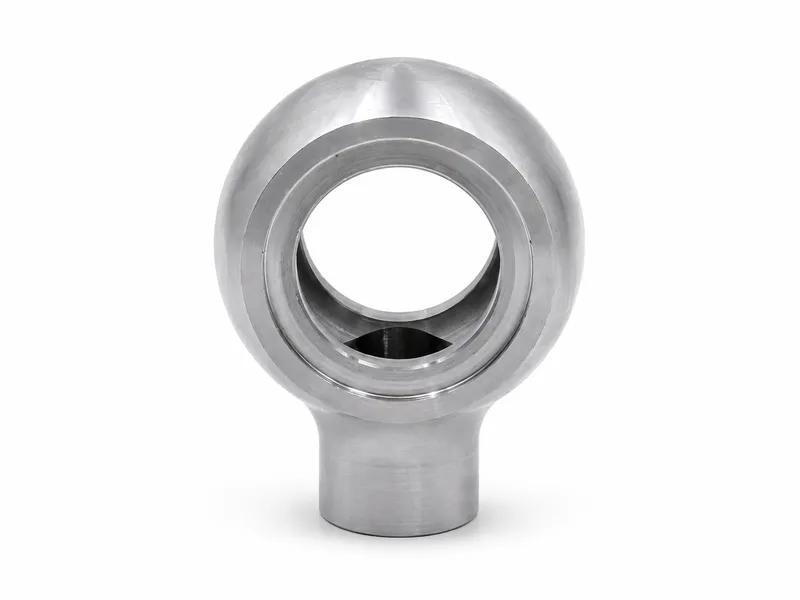
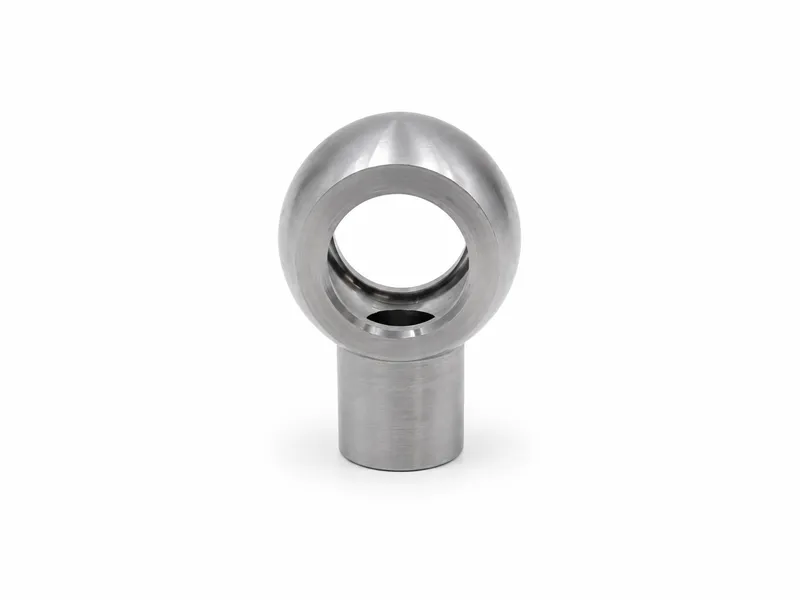
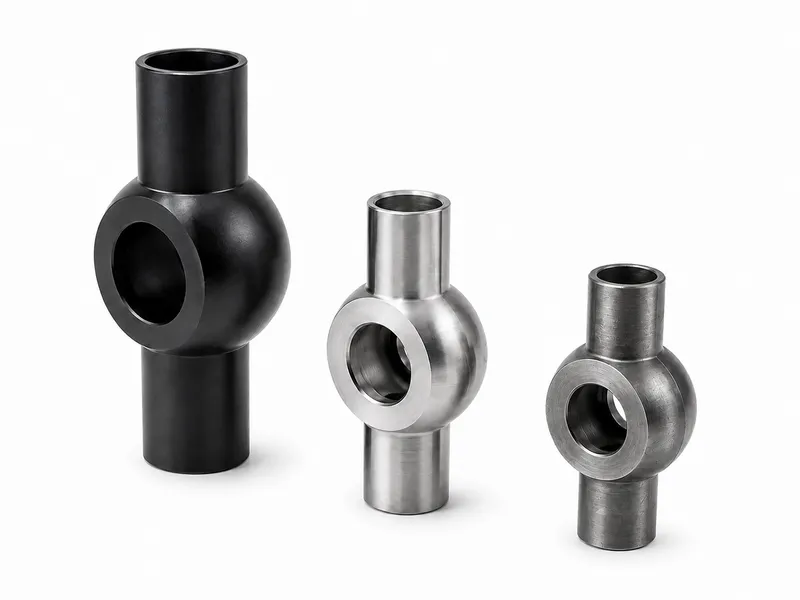
单个零件检验可以确认
图纸尺寸、材质、螺纹、密封槽、内孔、外径、销孔、表面、涂层、热处理结果、焊接坡口及其他指定的零件级特征。
按图进行CNC加工的液压油缸组件,可分别用于压力腔分隔、活塞杆导向、密封支承、机械载荷传递、安装和流体连接。
液压油缸零件是完整油缸中功能不同的零件。活塞、导向套、端盖、活塞杆、杆端、叉头、衬套和焊接油口不能共用一套设计条件。单个零件尺寸合格并不代表完整油缸已经满足压力、泄漏、疲劳、稳定性或寿命要求。每个密封槽必须匹配明确的密封件、配合直径、压力方向、介质和温度;压力边界零件与机械传力零件需要分别评审。我们可依据批准图纸、模型和经核实样品评审制造可行性,但本网页不定义统一压力、载荷、配合、公差或表面处理。
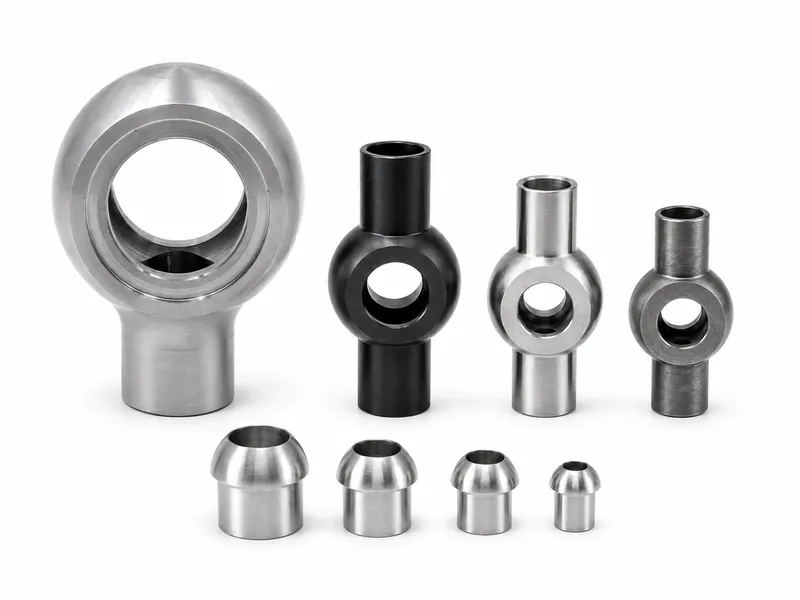
威兴机械依据批准的生产资料加工定制液压油缸零件。每种零件均按实际功能、配合件、材质、密封系统、载荷、二次工艺和检验计划分别评审。
交付范围可以是金属裸件,也可以按订单约定密封件、衬套、焊接和装配。磨损样品只有在确认磨损、损伤、维修历史、隐藏特征和原始配合后才能作为评审资料。
| 规格项目 | 制造与评审依据 |
|---|---|
| 产品类型 | 按图加工的液压油缸零件;不同零件承担不同功能。 |
| 零件功能 | 按要求用于压力腔分隔、杆导向、密封保持、耐磨导向、封闭、传力、销轴摆动、安装、流体或焊接连接。 |
| 常见类型 | 活塞、导向套、缸头、端盖、活塞杆、杆端、叉头、衬套、油口、凸台和保持零件。 |
| 密封系统依据 | 准确的密封品牌、型号、材料、沟槽资料、配合直径、压力方向、介质和温度。 |
| 机械载荷依据 | 与液压压力分别评审,结合力方向、连杆、冲击、销轴配合、螺纹、疲劳、偏心和安全系数。 |
| 压力边界依据 | 只有完整结构的几何、材质、有效壁厚、保持、密封、油口、焊缝、循环和装配明确后才能确认。 |
| 配合零件 | 缸筒、活塞杆、密封件、耐磨环、销轴、连杆、接头、保持结构和安装接口。 |
| 主体材料 | 碳钢、合金钢、不锈钢,或图纸指定的青铜及衬套轴承材料;其他材料经评审。 |
| 热处理 | 仅按图纸要求采用;评审材质、处理位置、变形、加工余量和检验,不设通用硬度。 |
| 表面处理 | 按功能和图纸选择,并评审涂层尺寸、遮蔽、滑动面、密封面、压配合面、螺纹和焊接区。 |
| 制造依据 | 最新2D图纸及版本、3D模型、配合资料和经核实样品;样品不能单独定义原始尺寸或隐藏要求。 |
| 检验依据 | 按批准图纸及约定的抽检或全检计划确认指定的零件级特征。 |
| 完整油缸验证 | 完整设计与验证决定压力、泄漏、摩擦、稳定性、疲劳、温度表现和寿命。 |
| 交付范围 | 金属件、密封件、衬套、焊接、二次工艺、装配和测试仅按订单明确范围提供。 |
| 应用领域 | 基于经核实技术资料的OEM和替换油缸项目;网页不规定统一压力或载荷。 |
图纸尺寸、材质、螺纹、密封槽、内孔、外径、销孔、表面、涂层、热处理结果、焊接坡口及其他指定的零件级特征。
压力能力、内外泄漏、摩擦、行程、速度、屈曲、侧向载荷、缓冲、疲劳、温度、寿命和安装表现。
确认外径、长度、台阶、内孔、杆连接和保持方式;活塞与缸筒关系不能使用通用间隙选择。
确认准确密封型号、沟槽、压力方向和抗挤出要求。只有批准图纸指定时才参考适用的ISO 5597或ISO 7425-1,不能按相似外观复制。
确认厂家、材料、沟槽、间隙、承载长度、侧向载荷、润滑、温度、介质和对中。耐磨环限制金属接触,但不能消除全部侧向载荷。
确认螺纹、螺母、肩部、锁紧和装配要求;单个活塞不能决定完整油缸压力能力。
密封件和耐磨环是否包含在供货中需要单独约定。密封标准只描述特定沟槽尺寸,不能替代密封厂家对材料、结构、压力、速度、介质、温度及抗挤出的要求。
| 特征 | 主要功能 | 所需资料 | 常见风险 |
|---|---|---|---|
| 活塞杆导向孔 | 引导活塞杆 | 杆径、导向材料、间隙、对中 | 间隙过小或过大均可能影响系统 |
| 活塞杆密封槽 | 控制介质沿杆向外泄漏 | 准确密封件及厂家沟槽资料 | 通用沟槽可能损伤或不能支承密封 |
| 缓冲密封槽 | 在指定系统中影响主杆密封前压力 | 完整密封布置和压力方向 | 误认为所有系统都需要 |
| 防尘圈槽 | 限制外部污染进入 | 准确防尘圈、杆和环境资料 | 防尘圈不能替代液压杆密封 |
| 导向环槽 | 提供规定的径向导向 | 环资料、侧向载荷、承载长度 | 误认为导向能消除设备偏心 |
| 静密封 | 密封导向套与缸体接口 | O形圈或静密封及配合体资料 | 把静态沟槽误认为往复接口 |
| 保持结构 | 机械固定导向套 | 螺纹、法兰、挡圈或图纸结构 | 使用未定义的扭矩或承载能力 |
杆导向、动态杆密封、污染隔离、静密封和机械保持是不同功能,不能相互替代。ISO 5597、ISO 7425-2或ISO 6195仅在批准订单及密封资料指定时采用。
评审基材、直径、长度、无支承伸出量、直线度、指定跳动、螺纹及活塞和杆端连接。
确认表面状态、纹理方向、缺陷限制、密封兼容性、润滑、压力、速度和涂层,不使用统一Ra值。
精车、磨削、抛光、感应淬火、硬铬或其他耐磨防腐涂层只能作为图纸指定或项目评审工艺协调。
屈曲和疲劳分析必须结合杆径、伸出量、行程、安装、端部条件、对中、材料、冲击、侧向载荷和安全系数。
网页图片中的金属光泽或抛光外观不能证明硬度、镀层厚度、粗糙度、直线度或密封兼容性。
确认尺寸、啮合、肩部、锁紧、拉伸、压缩、交变载荷和配合杆。
确认销径、叉口间距、耳板厚度、边距、承载面积、摆动和角度偏差。
将销轴、衬套、座孔和设备连杆作为一个系统,确认材质、润滑槽、油孔、摆角、速度、污染和更换要求;压入后可能需要最终加工或内径检验。
机械能力取决于活塞力、方向、惯性、冲击、连杆、销轴配合、螺纹、焊缝、侧载、安装、疲劳工况和安全系数,不能只看压力。
本页不提供通用压入过盈量或销孔间隙。
几何、油口、螺纹、焊接坡口、方向基准、基材、加工余量和零件检验。
接头设计、焊接工艺、填充材料、热输入、预热或焊后要求、变形、焊后加工、清洁、焊缝检验和压力验证。
供应机加工待焊零件不自动包含焊接工艺评定、总成焊接、焊后热处理、无损检测或完整油缸压力验证,责任必须在订单中明确。
可提供的结构取决于批准图纸、配合件、密封系统、材质、工艺及验证要求;以上清单不表示均有库存。
| 零件类型 | 主要功能 | 密封或载荷作用 | 关键接口 | 选型考虑 |
|---|---|---|---|---|
| 活塞 | 分隔压力腔并连接活塞杆 | 动态密封和轴向液压力传递 | 缸孔、密封件、耐磨环、杆保持 | 密封系统、间隙、变形和验证 |
| 导向套 | 导向杆并容纳指定密封 | 动静密封、导向、保持 | 杆、缸体、密封、防尘、保持 | 导向、污染和装配 |
| 端盖/缸头 | 按图封闭或支承缸体 | 可能涉及压力、密封或安装 | 缸体、密封、油口、保持 | 壁厚、检修、封闭和测试 |
| 活塞杆 | 通过滑动密封传递运动 | 轴向载荷、屈曲、滑动表面 | 活塞、导向套、杆端 | 伸出、对中、涂层、疲劳 |
| 杆端/叉头 | 连接设备连杆 | 机械载荷和摆动 | 螺纹、销轴、连杆 | 方向、冲击、配合、疲劳 |
| 衬套 | 提供销轴承载接口 | 承载、磨损和摆动 | 销轴和座孔 | 配合、润滑、污染、安装内径 |
| 焊接油口/端 | 提供连接或待焊结构 | 压力作用由完整设计决定 | 缸筒、接头、焊接接头 | 可焊性、变形、检验、验证 |
并非每种零件都会使用全部工序。表面处理和指定二次工艺可根据材质与订单要求协调。
按图纸根据压力、载荷、加工、焊接、疲劳和涂层要求选择。
只有指定状态和后续热处理适合批准设计时采用。
结合牌号、强度、介质、腐蚀环境、表面、焊接和配合相容性评审。
图纸指定衬套时可选,并确认配合、润滑、磨损及安装后内径要求。
制造前结合应用、配合件和工艺要求评审。
整体淬硬、感应淬火、渗碳、局部硬化、氮化、去应力和回火仅按图纸采用;必须定义处理位置、层深、变形、余量、终磨和检验。可评审三价锌、锌镍、发黑、适用的磷化、不锈钢自然表面、相容的钝化及指定杆涂层。密封槽、滑动面、压配合面、焊接区、螺纹、销孔和接地点可能需要遮蔽或不同处理。涂层尺寸会影响配合,表面处理不能替代正确的材质、密封、热处理、防腐或润滑设计。
磨损替换样品不能只按外观复制。磨损、变形、腐蚀、涂层脱落、沟槽或螺纹损伤、焊接变形、维修和二次加工可能掩盖原始尺寸,需确认配合件、密封件、材质、热处理、表面处理和完整油缸工况。
仅说明“液压油缸零件”或提供外观照片不足以准确报价。至少需要确认零件功能、最新图纸及版本、配合件、密封件、材质、热处理、表面处理、压力或机械载荷、焊接、检验和交付范围。
完整油缸可能包含缸筒、活塞杆、活塞、导向套或压盖、缸头或端盖、密封件、耐磨环、防尘圈、保持结构、油口、焊缝和安装件,各零件需按自身功能评审。
不能。单个零件检验只能确认其图纸特征,完整油缸的压力、内外泄漏、稳定性、摩擦、疲劳和寿命需要完整总成验证。
需要准确的密封品牌、型号、材料、密封厂家沟槽资料、配合直径、压力方向、介质、温度和完整密封系统信息。
承压零件的能力取决于材料、结构、有效壁厚、密封、保持方式、配合件、焊接、温度、循环、装配和完整油缸验证,不能给整个产品类别统一压力。
需要结合设备连杆确认载荷方向、销轴、配合、承载面积、螺纹啮合、摆动、润滑、侧向载荷和疲劳工况。
不会。压力能力取决于完整接头结构、基材、焊缝设计、工艺、变形控制、检验和完整油缸验证。
碳钢、合金钢、不锈钢和指定衬套材料按图纸及功能评审;可按订单协调相容的镀层、发黑、磷化、钝化、活塞杆涂层、热处理和其他二次工艺。
请提供最新图纸及版本、功能、配合件、密封件或衬套资料、材质、热处理、表面处理、压力或机械载荷、焊接与检验范围、交付范围和数量,仅有照片不足以报价。
提交最新零件图纸、零件功能、配合尺寸、密封件或衬套资料、材质、热处理、表面处理、载荷或压力条件、数量和检验要求,我们将进行制造可行性评估并准备报价。