
控制图纸
确认图号、最新版批准版本、适用时批准日期,以及尺寸、公差、GD&T、基准、螺纹、粗糙度、材料、处理说明和检验要求。
面向液压与工业设备,依据最新版批准图纸、模型和项目技术规范制造定制车削件、铣削件及复合加工零件。
定制CNC零件是按项目定义的非标零件,生产以最新版批准文件及版本为依据。2D图纸、3D模型、技术规范、订单或样品不一致时,须在生产前确认控制文件。外形相似不能证明材质、公差、热处理、涂层或功能相同;机加工尺寸合格也不能单独证明整机压力、载荷、疲劳、泄漏、安全或寿命。可评审车削、铣削、复合加工及图纸指定二次工艺;本页不定义统一精度、最小批量、材料范围、交期或性能。
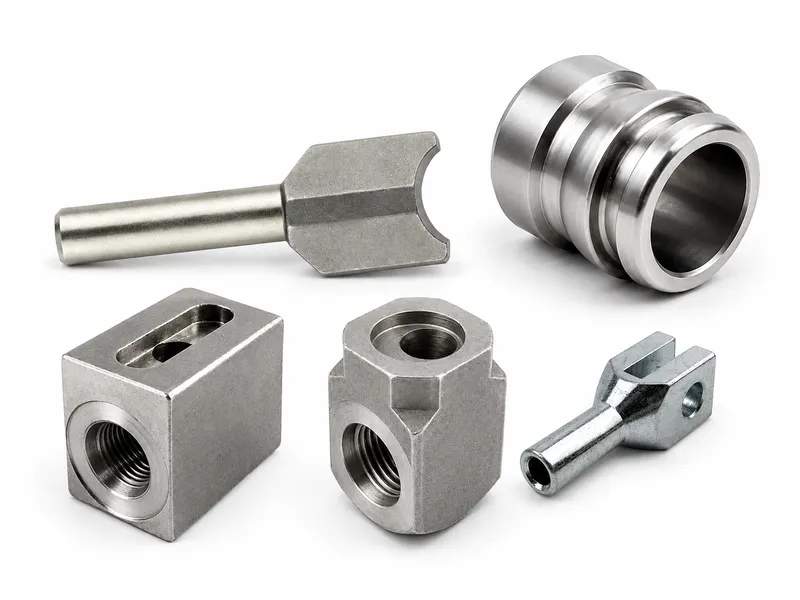
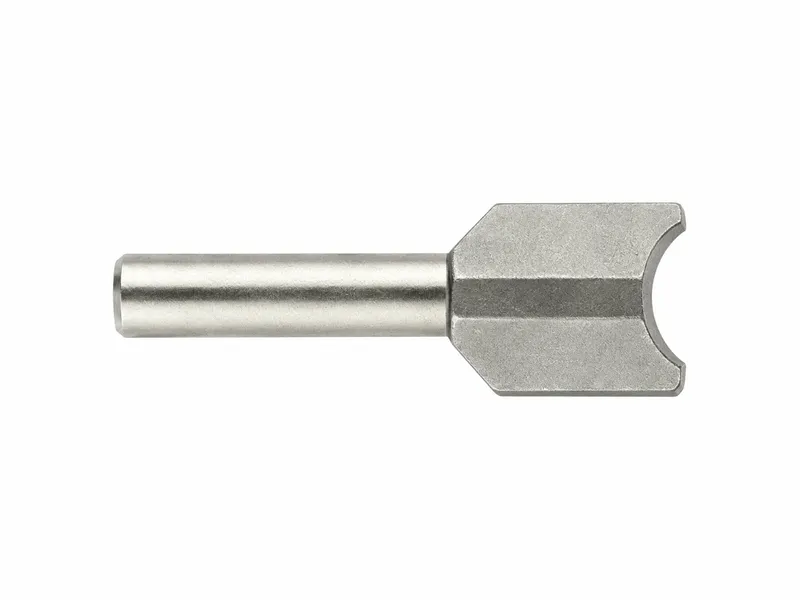
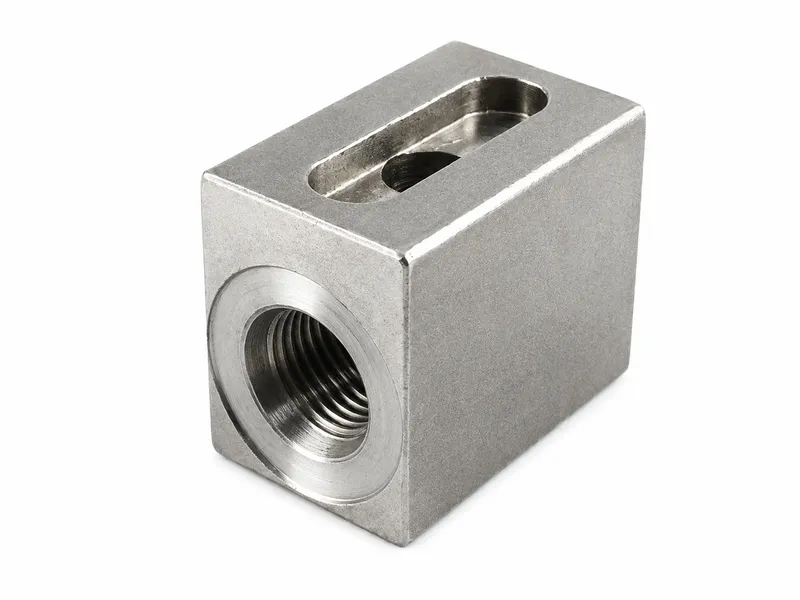
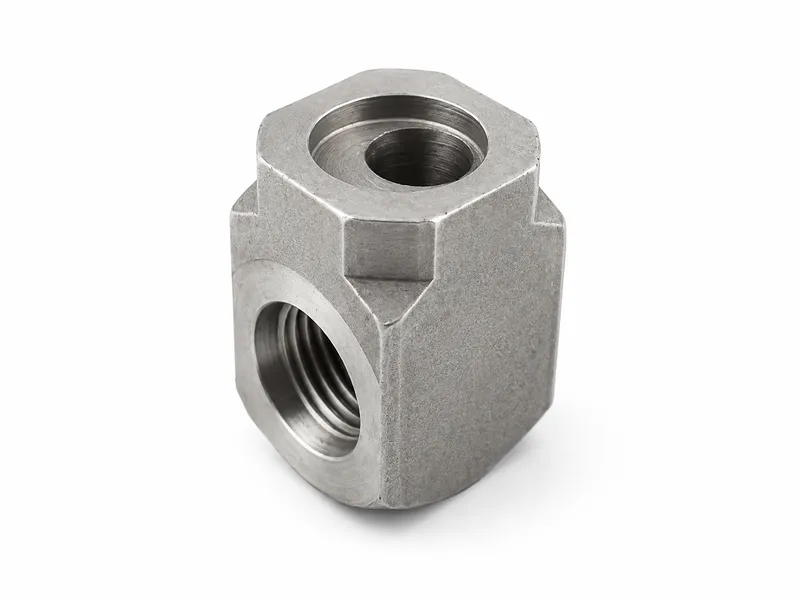
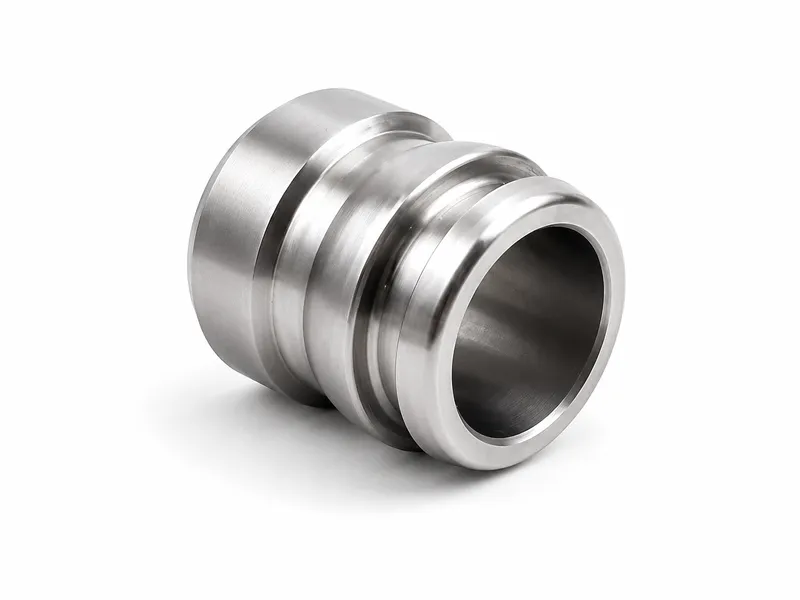
威兴机械按车削、铣削、复合加工或带二次工艺的按图项目评审。CNC车削件常见外径、内孔、台阶、台肩、沟槽、螺纹、锥面和端面;CNC铣削件常见平面、型腔、槽、孔系、安装面、支架和轮廓;车铣复合零件可结合钻、镗、铰和螺纹特征。
磨削、珩磨、研磨、EDM、热处理、涂层、焊接、抛光、标识、装配和清洗仅在图纸指定并通过能力及订单评审时纳入。样品可辅助可见几何评审,但不能独立确定原始尺寸、牌号、处理、隐藏结构、公差、功能、载荷、压力、寿命或验收标准。
| 产品类型 | 按项目定义的非标准按图加工件,不代表通用或库存结构。 |
|---|---|
| 制造依据 | 最新版批准图纸及版本、适用时批准的3D模型、批准技术规范和偏差,以及已确认订单要求。 |
| 典型加工路线 | 依据结构和能力评审选择CNC车削、铣削或车铣复合加工。 |
| 文件控制 | 核对图号、图纸/模型/规范/订单版本、适用时批准日期、作废文件、临时偏差和工程变更。 |
| 材料 | 准确牌号和适用材料标准按项目确认;本页不定义统一材料范围。 |
| 材料状态 | 确认供货状态、调质或硬度状态,以及棒、管、板、锻件、铸件或挤压件形态。 |
| 基准与公差 | 按图纸确认单位、基准系统、尺寸、一般公差依据和GD&T,不设类别统一公差。 |
| 螺纹与配合 | 确认完整螺纹代号、量规或方法、配合件及图纸规定的间隙、过渡或过盈配合。 |
| 表面要求 | 按特征确认表面参数、纹理、测量方向、外观限值和功能表面要求。 |
| 热处理 | 仅在图纸指定并完成材料、处理区域、硬度标尺与范围、层深、变形和文件评审时采用。 |
| 表面处理 | 按订单确认材料相容的处理、遮蔽、厚度、最终尺寸依据、外观和耐腐蚀要求。 |
| 二次工艺 | 图纸指定的磨削、珩磨、研磨、EDM、焊接、抛光、标识、装配或清洗可在评审后协调。 |
| 检验依据 | 首件、过程、最终、抽检或指定特征全检按约定计划;样品不能独立定义原始设计。 |
| 追溯依据 | 材料证书、炉批和批次追溯仅在订单指定并约定时提供。 |
| 样件/量产阶段 | 样件、首件、试产、量产放行和重复订单分别确认。 |
| 交付范围 | 仅包括订单明确的机加工件、处理、记录、标识、清洁、防护、包装和测试。 |
| 功能验证 | 零件合格不能单独证明总成压力、载荷、泄漏、疲劳、安全、认证或寿命;需验证完整总成。 |
| 应用 | 液压与工业设备项目须经图纸、能力和项目评审,不暗示通用认证。 |
确认图号、最新版批准版本、适用时批准日期,以及尺寸、公差、GD&T、基准、螺纹、粗糙度、材料、处理说明和检验要求。
批准模型可定义名义几何、曲面、复杂轮廓、装配位置和加工参考,但除非明确指定为控制文件,不能取代2D图纸的全部技术要求。
确认模型、规范和订单版本,以及材料、处理、检验、包装、文件和已批准偏差或让步。
2D、3D、规范、样品或订单不一致时,须识别冲突位置、控制文件和批准修订后再继续。
| 控制项目 | 定义内容 | 所需信息 | 检验考虑 |
|---|---|---|---|
| 线性尺寸 | 特征大小或位置 | 单位、名义值与公差依据 | 方法匹配可达性和公差 |
| 直径 | 轴、孔或圆形尺寸 | 尺寸、极限与最终状态 | 千分尺、内径量具或约定方法 |
| 基准系统 | 控制参考框架 | 主、次、第三基准;轴、面、目标、原点或角向 | 模拟图纸基准;加工、检验和功能基准可能不同 |
| 位置度 | 特征位置公差带 | 受控特征、基准及适用的实体状态修饰 | 按计划确定方法和工序 |
| 平面度 | 单一表面的形状 | 受控表面和公差带 | 需要时确认自由或约束状态 |
| 平行度 | 相对基准的方向 | 基准、特征和公差带 | 装夹和基准模拟 |
| 垂直度 | 相对基准的90度方向 | 基准、特征和公差带 | 可达性和设置评审 |
| 圆度 | 圆截面形状 | 截面和受控特征 | 采用适当形状测量方法 |
| 圆柱度 | 完整圆柱面形状 | 受控圆柱面 | 覆盖范围和方法匹配公差 |
| 直线度 | 线或轴线形状 | 受控要素与状态 | 适当支撑细长件 |
| 跳动 | 旋转时的变化 | 基准轴、表面及圆跳动或全跳动 | 旋转设置与基准对准 |
| 轮廓度 | 线或面的边界 | 基本几何、基准和公差带 | 方法适合复杂几何 |
评审轴孔、销衬套、轴承座、密封槽、压入、滑动和过渡配合,以及螺纹啮合、定位台肩、销孔接口、密封/焊接面、紧固件预紧接口和装配间隙。应提供相关配合孔、轴、螺纹、密封件、轴承、衬套、销、紧固件、接头、阀、壳体、支架或焊接总成资料。
确认标准、规格、螺距或牙数、内外及旋向、等级、长度、有效深度、退刀、避空、入口、密封功能、配合件和量规或方法。不能仅按直径猜测公制、UN、BSPP、BSPT、NPT或其他螺纹。
区分总钻深、全径深、钻尖深、有效螺纹深、攻丝深、沉孔深、锪平深和功能孔深;深孔/交叉孔需评审偏移、相交、壁厚、排屑、内毛刺、清洁和检验可达性。
明确坐标或位置度、分度圆、角向间距、孔组与基准/孔间关系、螺纹方向、沉孔、沉头、锪平和销孔;方法须匹配公差,普通卡尺不能验证所有孔位。
分别定义功能锐边、密封边、计量边、操作边、螺纹起始、交叉孔、焊接坡口、压配边和未注边,包括倒钝、倒角、圆角、毛刺方向/限值和检验方法。
| 表面类型 | 可能功能 | 需确认信息 | 常见风险 |
|---|---|---|---|
| 密封面 | 密封接触与泄漏控制 | 参数、纹理、方向、波纹度、缺陷及最终状态 | 划痕或涂层影响密封 |
| 滑动面 | 相对导向运动 | 粗糙度、纹理、硬度、润滑与配合件 | 磨损、拉伤或纹向不当 |
| 轴承座 | 轴承定位与支撑 | 配合、形状、粗糙度、处理和最终尺寸 | 处理变形或配合错误 |
| 压配面 | 通过过盈保持 | 配合尺寸、最终表面、涂层和装配方法 | 涂层或边缘改变配合 |
| 外观面 | 可见外观 | 划痕、凹痕、刀痕、变色和搬运限值 | 缺少标准的主观描述 |
| 焊接准备区 | 接头准备 | 几何、边缘、清洁和焊后加工 | 变形或污染 |
| 涂层表面 | 指定的防腐、外观或其他功能 | 覆盖、遮蔽、厚度、颜色和最终尺寸依据 | 堆积、露底或污斑 |
| 螺纹表面 | 紧固或图纸指定密封 | 代号、表面处理、遮蔽和量规状态 | 涂层堆积或入口损伤 |
不同表面不能默认同一要求。“光亮”“镜面”或“光滑”不能替代可测量规范。应确认参数、测量方向、评定长度、指定时的截止值/滤波、纹理、波纹度、加工痕和外观限值。涂层会改变最终表面,本页不提供统一Ra值。
确认准确牌号、标准、状态和原材料形态。
确认牌号、热处理相容性、机械要求和供货状态。
确认准确牌号、状态、防腐需要、表面及相关磁性要求。
确认牌号、状态、原材料形态、尺寸稳定性和相容处理。
评审牌号、状态、可加工性、功能和涂层相容性。
评审温度、蠕变、吸湿、尺寸稳定性、加工和配合。
确认标识、数量、状态、尺寸、余量、缺陷、追溯、废料、余料退回和替换责任。
对照批准要求评审能力与相容性,并非所有材料都适合所有项目。
整体或表面淬硬、渗碳、氮化、感应淬火、回火、退火、固溶、时效或去应力仅在指定时考虑;确认材料、区域、标尺/范围、层深、余量、遮蔽、变形、最终磨削、测试和记录。
适合的项目可指定钢件锌/锌镍、发黑或磷化,不锈钢钝化/抛光,铝合金阳极氧化、转化或涂装,或其他相容处理;确认区域、遮蔽、厚度、螺纹/密封/接触/焊接/压配面保护、颜色、外观、防腐和文件。
图纸指定的磨削、珩磨、研磨、线切割或成形EDM、焊接、钎焊、抛光、激光/机械标识、清洗或装配可经能力、材料和订单评审后协调;并非全部在厂内完成。
应确认图纸尺寸控制于热处理/涂层前还是最终处理状态,并明确加工余量与尺寸补偿。处理可能导致变形,涂层不能替代正确材料和结构设计。不提供固定硬度、层深、涂层厚度或盐雾时间。焊接需评审接头、填料、热输入、变形、焊后加工、检验和功能验证;EDM需评审材料导电性、几何、重铸层/热影响、表面、后续加工和检验。
磨损、腐蚀、变形、涂层缺失、修理、抛光、磨削、焊接变形、螺纹或密封面损伤及既往修改均会遮蔽设计意图。客户需确认有权提供和复制设计、样品是否为批准版本、磨损恢复、配合数据、功能安全责任和最终批准图纸。
| 阶段 | 主要目的 | 所需批准 | 关键风险 |
|---|---|---|---|
| 样件 | 几何、装配、工艺或设计评审 | 约定的样件验收 | 工艺可能尚未按量产冻结 |
| 首件 | 验证约定尺寸、材料、工艺和文件 | 订单定义的报告/样本范围及客户处置 | 范围不自动等于完整FAI |
| 试产批 | 量产前加工、装配和质量验证 | 约定批次和放行条件 | 批量风险可能不同于单件 |
| 量产放行 | 按批准版本、冻结工艺和约定计划生产 | 记录的放行和验收依据 | 未批准变更或版本混用 |
| 重复订单 | 完成当前评审后的重复制造 | 确认最新版本、订单、偏差和范围 | 旧订单资料可能失效 |
可供结构取决于批准图纸、材料、尺寸、加工可达性、二次工艺、检验和数量。 上述描述不表示有库存或可通用互换。
| 加工路线 | 典型几何 | 主要规划重点 | 所需信息 |
|---|---|---|---|
| CNC车削 | 回转外径、内孔、台肩、沟槽、螺纹、锥面和端面 | 装夹、基准轴、长径比、跳动和排屑 | 图纸、材料、直径、长度、配合、螺纹和数量 |
| CNC铣削 | 平面、型腔、槽、孔系、安装面、支架和轮廓 | 可达性、设置、基准转移、薄壁和内圆角 | 2D/3D几何、基准、孔数据、表面和边缘 |
| 车铣复合加工 | 同一零件的回转与棱柱特征 | 顺序、角向、基准关系和检验 | 完整特征关系和控制模型/图纸 |
| 磨削或精整 | 图纸定义的最终表面、孔或直径 | 余量、处理变形、最终基准和表面 | 处理前/最终尺寸、材料状态和检验 |
| 指定EDM | 经评审选用的导电材料特征 | 可达性、重铸/热影响状态、表面和后续工序 | 几何、材料、表面和检验要求 |
| 机加工加焊接 | 机加工特征与指定接头组合 | 坡口、热输入、变形、焊后加工和检验 | 接头、工艺、填料、边界和验证要求 |
| 按样品评审 | 批准数据不完整时的可见几何 | 磨损、隐藏数据、假设和设计授权 | 样品状态、配合数据和最终批准要求 |
CNC车削、铣削和适合的车铣复合加工,以及钻孔、攻丝、镗孔、铰孔、沉孔、沉头和锪平。
内外螺纹、沟槽、台肩、槽、型腔、孔系、法兰、精加工孔、交叉/径向孔及复杂图纸轮廓。
按特征要求去毛刺、清洁,以及订单指定时标识。
尺寸与螺纹检验,以及指定时表面粗糙度检验;方法匹配特征、基准、可达性和公差。
图纸指定的磨削、热处理、涂层、EDM或焊接可在材料、能力和订单评审后协调。
每个零件仅采用适用工序;实际几何和数量对应的能力、路线和验收方法需确认。
深孔需评审刀具可达、偏移、直线度、深度、相交、排屑、清洁、检验和相邻壁厚。薄壁、长轴、平板和不对称件需评审余量、顺序、应力、夹具、支撑及自由/约束检验状态,因为加工、处理、焊接、涂层、装夹和储存均可能引起变形。
核对图纸/模型一致性、编号和版本、材料/状态、工艺计划和基准。
按约定范围定义首件、过程、最终、抽检或指定特征全检。
规划外形尺寸、直径、内孔、螺纹、孔位、沟槽、台肩、配合及指定几何公差。
仅在指定时包含粗糙度、硬度或涂层;按订单评审外观、毛刺、清洁、标识和包装。
约定时提供材料/处理记录、尺寸报告、保存和版本追溯;偏差需获批准。
卡尺、千分尺、内径/高度/螺纹/针规、粗糙度/硬度仪、光学/轮廓方法、CMM或专用夹具仅在适合时选用。
小公差项目需评审测量方法、分辨率、重复性、再现性、零件/室温、装夹、基准模拟、人员方法和不确定度;机床显示值不能单独证明合格。压力、泄漏、载荷、扭矩、流量、疲劳、振动、温度或装配功能测试仅在订单定义方法和验收时包含。
可包括切屑和松散毛刺去除、清洗、干燥、通道清洁或图纸指定清洁度。
零件号、版本、批次、材料炉号、序列/方向或客户指定标识仅在订单要求时实施。
可包括单件、螺纹或密封面防护,相容的VCI/防锈油、洁净袋、隔板或出口包装。
具体范围按订单;防锈材料须与后续工艺和介质相容,不默认统一清洁等级、激光标识或单独包装。
威兴机械依据客户批准图纸、模型、技术规范、样品资料和订单要求加工。客户或设计方负责零件设计、功能、材料选择、公差设计、配合、载荷、压力和安全。我们可进行可制造性评审,但不会未经批准修改设计。
2D、3D、样品或订单冲突时由客户确认控制要求;旧样品的磨损尺寸不能自动视为原始设计尺寸,客户应确保有权提供相关图纸、模型和样品用于制造评审。单件尺寸合格不代表完整设备达到压力、载荷、疲劳、泄漏或寿命要求。
材料证书、热处理、涂层、焊接、EDM、标识、装配和测试范围须在订单中明确。首件、抽检、指定特征全检和功能测试按约定检验计划;任何偏差需客户批准,最终验收以批准图纸、版本和约定计划为准。
定制CNC零件是按项目定义,依据批准图纸、模型、技术规范和订单要求制造的非标准车削、铣削或复合加工零件。
至少需要最新版批准2D图纸及版本;复杂结构建议提供3D模型,并确认材料、数量、公差、处理、检验和交付要求。
必须暂停并确认控制文件、冲突位置和批准修订,不能由加工方自行选择更方便的要求。
样品只能辅助确认可见结构。材料、隐藏特征、公差、磨损恢复、热处理、涂层和功能必须由批准资料确认。
材料和二次工艺按图纸、功能、可加工性、材料相容性和实际能力评审,并非所有组合都可采用。
公差和检验依据批准图纸、基准、GD&T、功能、批量和约定检验计划,不提供整个类别统一精度。
样件用于设计或工艺评审,首件用于约定范围验证,量产必须使用批准版本和放行条件;样件批准不自动等同于量产批准。
请提供当前图纸和版本、可用模型、功能与配合资料、准确材料和状态、数量及阶段、公差与基准、螺纹和孔、表面、处理、检验、文件、包装和交付要求。